


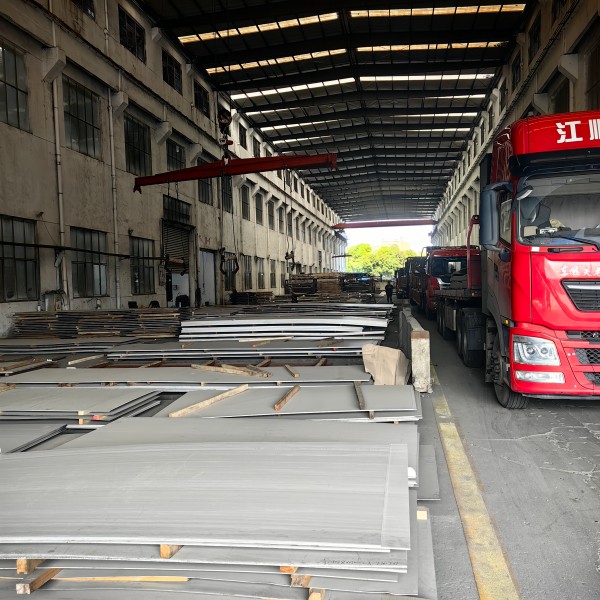
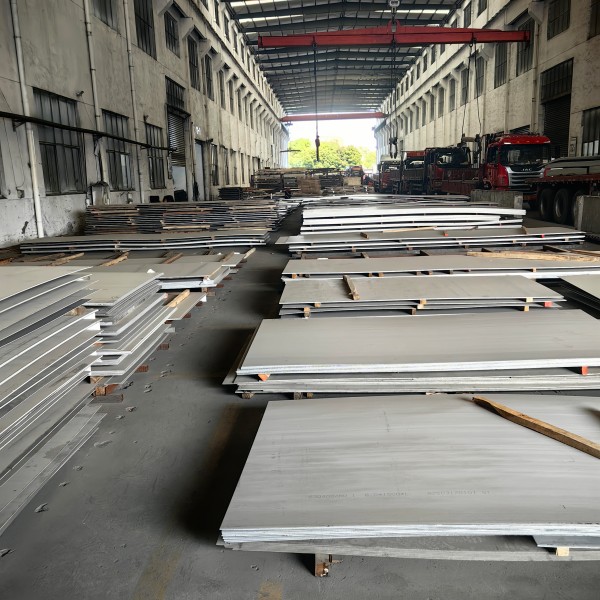
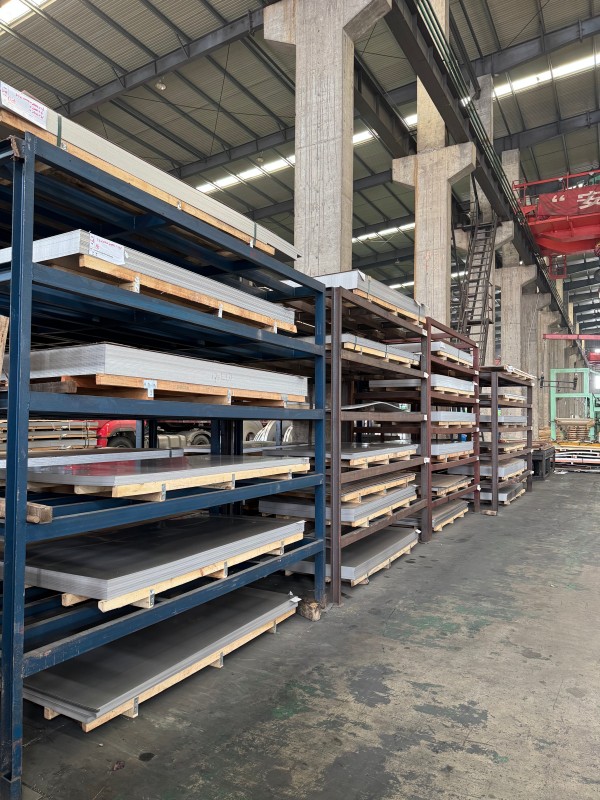
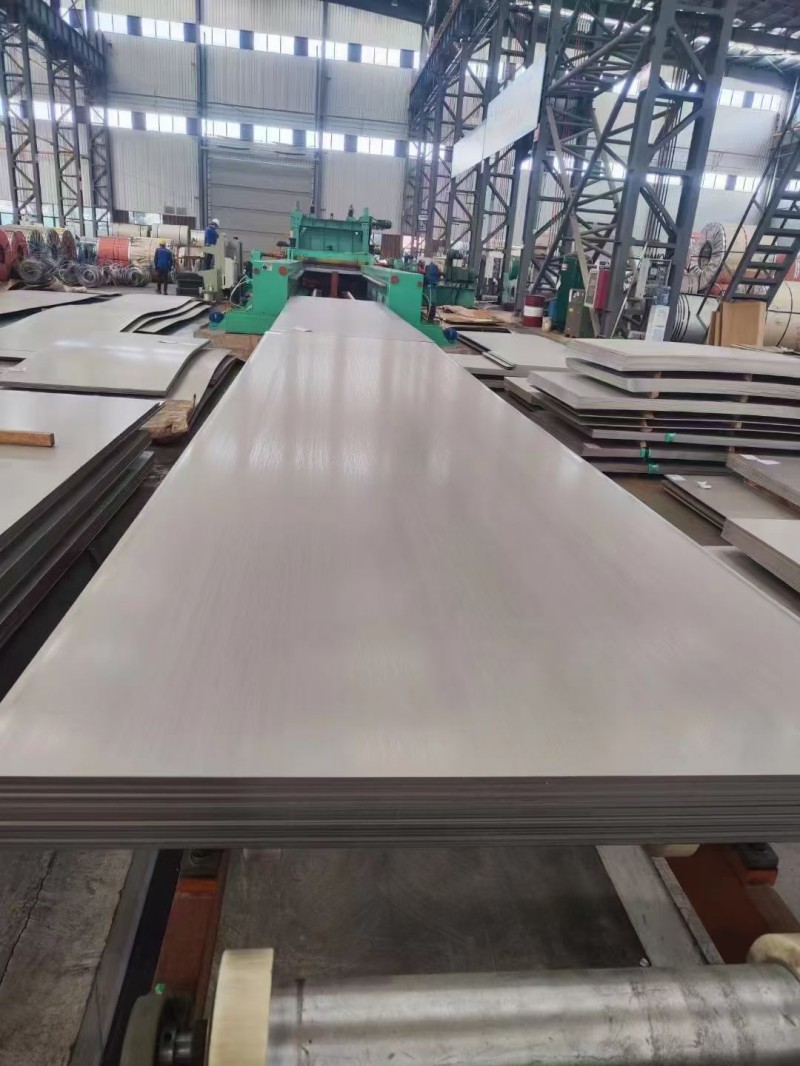
Гарячекатаний лист з нержавіючої сталі 304
Гарячекатані листи з нержавіючої сталі 304 пропонують повний ланцюг поставок послуг. Що стосується обробки розмірів, ми підтримуємо вирівнювання фіксованої довжини, точне різання та різання деталей неправильної форми з суворим контролем допусків для задоволення потреб у точному складанні. Наша провідна китайська фабрика гарантує якість; кожна партія аркушів постачається з оригінальним сертифікатом якості матеріалу від виробника, і ми пропонуємо такі послуги перевірки, як спектральний і неруйнівний контроль, підтримуючи повторну перевірку третьою стороною.
Гарячекатані листи з нержавіючої сталі 304 широко використовуються в промислових галузях, що відповідають національному стандарту GB/T 4237 і міжнародним стандартам, таким як ASTM і JIS, з широким спектром специфікацій. Стандартний діапазон товщини нашої фабрики становить 3,0-60 мм, а пластини особливої товщини можна налаштувати до 200 мм. Найпоширеніша ширина листа – 1500 мм, 1800 мм і 2000 мм, стандартна довжина – 6000 мм, також можна налаштувати нестандартні розміри. Стандартна обробка поверхні — гарячекатана та протравлена №1, з рівномірним матовим сріблясто-білим виглядом. Пластини середньої тонкості (3-12 мм) в основному використовуються для каркасів обладнання та муніципальних структурних компонентів, тоді як більш товсті пластини (16 мм і вище) широко використовуються в посудинах під тиском, резервуарах для зберігання хімікатів, важкій техніці та інших важких установках, що витримують тиск.
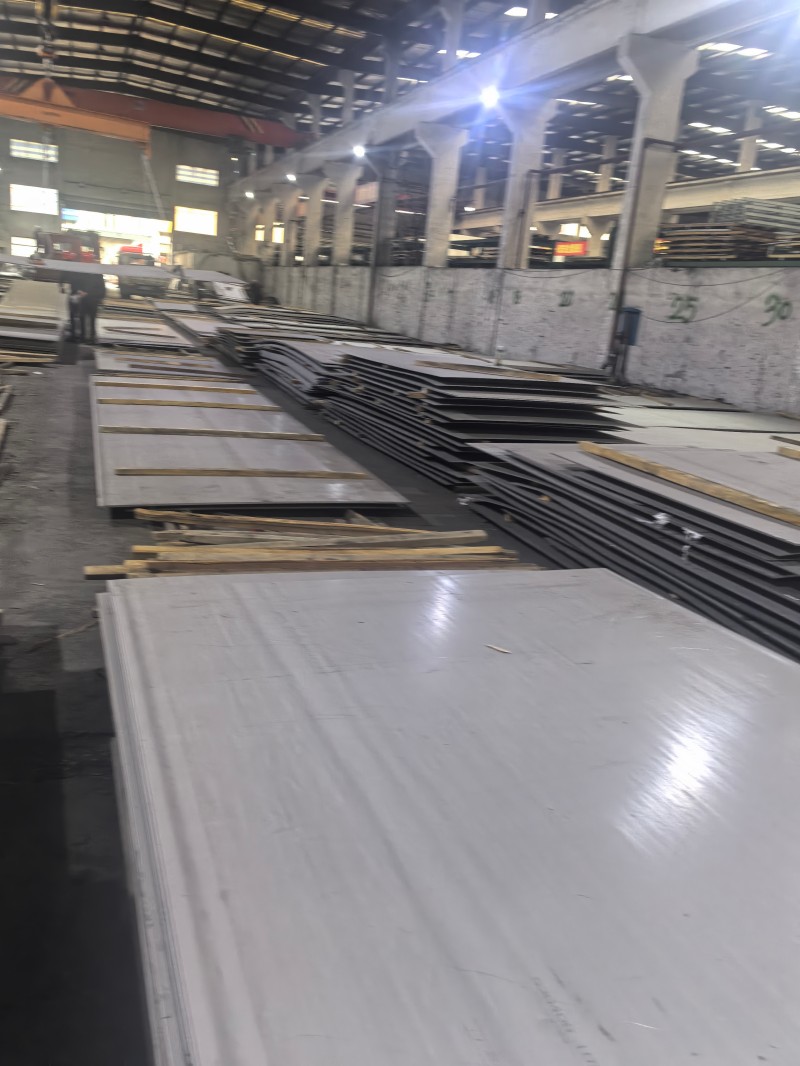
Процес виробництва сердечника з гарячекатаної пластини з нержавіючої сталі 304
I. Підготовка та нагрівання плити
Основа сировини: безперервно лита плита з аустенітної нержавіючої сталі 304, стандартна товщина 150-250 мм
Попередня обробка: шліфування поверхневих тріщин, включень та інших первинних дефектів перед входом у піч
Опалювальне обладнання: піч з крокуючими балками
Параметри процесу: Рівномірне нагрівання в діапазоні 1200-1250 ℃
Ключові контрольні точки: отримання однофазної аустенітної структури, зниження опору деформації та уникнення перегріву та міжкристалічного виснаження хрому.
II. Грубий процес прокатки
Попередній процес: видалення накипу водою під високим тиском для видалення основного оксидного накипу з поверхні та запобігання його вдавлюванню в поверхню пластини
Метод прокатки: багатопрохідна зворотно-поступальна прокатка на чорновому стані
Результат формування: плита товщиною 200 мм, згорнута в проміжні плити 30-60 мм
Ключові контрольні точки: Контроль допуску по ширині та площинності плити, попереднє подрібнення зерна
III. Завершити процес прокатки
Сумісність обладнання
3-12 мм Тонка пластина: 7 безперервних прокатних станів для середніх і важких пластин (14 мм і більше): Одноклітьовий реверсивний стан
Три основні контрольні індикатори
Кінцева температура прокатки: стабільна в межах аустенітного діапазону 900-1000 ℃ для запобігання випаданню крихкої фази
Точність товщини: автоматична система контролю товщини AGC, точність національного стандарту ±0,1~±0,3 мм
Контроль форми пластини: забезпечує рівність пластини за допомогою технології згинання та зміщення роликів
Проблеми процесу: нержавіюча сталь 304 має набагато вищу стійкість до деформації, ніж звичайна вуглецева сталь, що вимагає більшого навантаження на стан і точності форми валків
IV. Ламінарне охолодження та формування
Процес охолодження: Ламінарна система охолодження для рівномірного охолодження та точного контролю швидкості охолодження
Основне призначення: уникнути грубих зерен і забезпечити рівномірні та стабільні механічні властивості, такі як міцність і пластичність пластини.
Спосіб отримання
Тонкі пластини 3-12 мм: згорнуті в рулони гарячої сталі для легкої безперервної обробки та транспортування
Пластини товщиною 14 мм: безпосередньо нарізані на пластини середньої товщини.
V. Відпал розчину (основний ключовий процес)
Необхідність процесу: Гаряча прокатка та охолодження призведуть до випадання сполук карбіду хрому, що спричинить зменшення вмісту хрому між зернами та значне зниження стійкості до корозії.
Параметри процесу: Нагрівання до 1050-1100 ℃ і витримка з подальшим швидким охолодженням водою/повітрям до кімнатної температури.
Основна функція: карбіди повністю розчиняються в аустенітній матриці, утворюючи однофазну структуру та відновлюючи стійкість до корозії та пластичність.
Вибір обладнання:
Листовий прокат: пакетна обробка в печі безперервного відпалу
Товсті пластини: піч для відпалу візка
VI. Травлення і пасивація
Основна функція: видаляє щільну окалину після гарячої прокатки та відпалу, утворюючи пасивуючу плівку на поверхні для підвищення основної стійкості до корозії.
Двоетапний процес:
Попереднє травлення сірчаною кислотою: розпушує структуру окалини
Остаточне травлення азотною кислотою та фтористоводневою кислотою: Ретельно видаляє оксидний шар і одночасно завершує пасивацію.
Поверхня готового продукту: рівномірна матова сріблясто-біла стандартна гарячекатана поверхня NO.1
Ключові контрольні точки: точно контролюйте співвідношення кислотного розчину та час замочування, щоб уникнути надмірного травлення кислотою та міжкристалітної корозії.
VII. Оздоблення та інспекція заводу
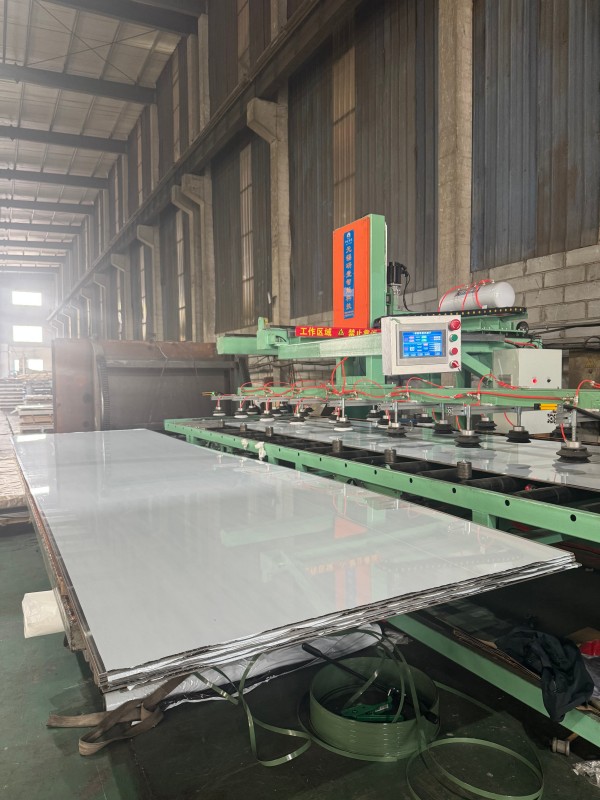
Процес фінішної обробки: вирівнювальна машина коригує форму пластини, блок обрізки країв обрізає сторони та обрізає довжину до заданих розмірів.
Процес перевірки
Перевірка рулону/аркуша: допуск на товщину, якість поверхні
Перевірка відбору зразків: механічні властивості, хімічний склад
Поставка: Видача оригіналу заводського сертифіката якості
Які фактори впливають на ціну гарячекатаного листа з нержавіючої сталі 304?
I. Витрати на сировину: основна підтримка коливань цін
Витрати на сировину складають приблизно 80% від загальної вартості гарячекатаного листа з нержавіючої сталі 304, що робить їх основною рушійною силою коливань цін.
1. Сировина на основі нікелю: нержавіюча сталь 304 містить 8%-10,5% нікелю. Витрати на нікель складають майже половину вартості сировини, що робить його найсильнішою змінною в коливаннях цін. Вітчизняні металургійні заводи переважно використовують чавун із високим вмістом нікелю та брухт нержавіючої сталі 304 як джерело нікелю, доповненого невеликою кількістю електролітичного нікелю. Міжнародні ціни на нікель на LME, індонезійська експортна політика нікелевої руди/нікелевого чавуну та перенаправлення попиту на нікель на нові джерела енергії – усе це безпосередньо впливає на вартість листового металу.
2. Ферохромна сировина: нержавіюча сталь 304 містить 18%-20% хрому. Високовуглецевий ферохром є другою за величиною статтею витрат сплаву. Зміни у постачанні в основних країнах-виробниках, таких як Південна Африка та Казахстан, а також рівень використання внутрішніх потужностей виробництва ферохрому вплинуть на ціноутворення на листовий метал через міркування витрат.
3. Енергетичні та допоміжні матеріали: Гаряча прокатка є енерговитратним процесом. Коливання цін на електроенергію та кокс безпосередньо впливають на вартість прокату. Одночасно ціна хімічної сировини, яка використовується для травлення та пасивації, також незначно вплине на кінцеву вартість гарячекатаної травленої поверхні №1.
II. Структура попиту та пропозиції: прямі чинники короткострокових коливань цін
1. Сторона пропозиції: Плани вивільнення потужностей і плани технічного обслуговування/зменшення виробництва основних вітчизняних заводів з виробництва нержавіючої сталі безпосередньо визначають пропозицію спотового ринку. Введення в дію нових потужностей і приплив імпортної гарячекатаної сталі посилять тиск пропозиції на ринку та стримають зростання цін. Коли обмеження щодо захисту навколишнього середовища та контроль споживання енергії посилюються, темпи роботи металургійних заводів знижуються, а скорочення пропозиції підтримує ціни.
2. Сторона попиту: гарячекатана сталь 304 в основному використовується в резервуарах для зберігання хімікатів, посудинах під тиском, важкій техніці та муніципальній інфраструктурі. Операційні показники та графіки початку проектів у нижніх галузях напряму визначають попит на закупівлі. Галузь переживає сезонні піки та непікові сезони. Пік попиту під час «золотого вересня» та «срібного жовтня» та період накопичення запасів на кінець/початок року, як правило, підвищує ціни, тоді як слабкий попит у літній непіковий сезон чинить тиск на ціни до зниження.
3. Рівні запасів: Соціальний інвентар та інвентар сталеливарного заводу є прямим відображенням співвідношення попиту та пропозиції. Коли товарні запаси продовжують накопичуватися, а спотові товари накопичуються, трейдери та металургійні заводи охочіше знижують ціни, щоб перемістити запаси; коли запаси знижуються до низьких рівнів, постачальники більш готові підтримувати ціни, що робить ціни більш імовірними для зростання, ніж падіння.
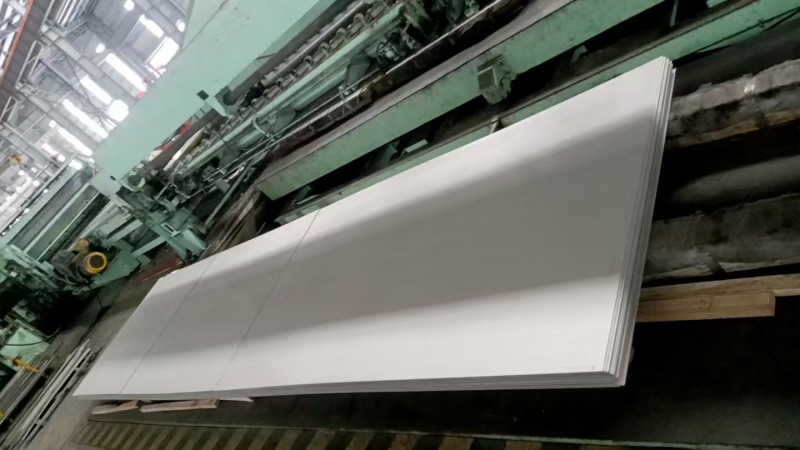
Гарячекатані пластини з нержавіючої сталі 304 з одного матеріалу можуть мати значні відмінності в ціні через специфікації, стандарти та вимоги до обробки:
1. Товщина та ширина: стандартні пластини середньої товщини 3-12 мм оцінюються залежно від товщини. Листи товщиною понад 16 мм вимагають більше проходів прокатки та мають довший виробничий цикл, що призводить до зростання цін із товщиною. Особливо товсті пластини понад 60 мм мають високі виробничі бар’єри та обмежену ємність, що призводить до значної премії. Стосовно ширини плити, стандартна ширина 1500 мм має найнижчу ціну, тоді як пластини шириною 1800 мм, 2000 мм і плити нестандартної довжини мають різний ступінь підвищення ціни.
2. Стандарти та допуски. Плити, що відповідають різним стандартам, таким як GB/T 4237 (національний стандарт Китаю), ASTM (американський стандарт) і JIS (японський стандарт), мають різні склади та вимоги допусків, що призводить до різниці в ціні. Пластини з позитивними допусками та пластини для резервуарів під тиском, які вимагають неруйнівного контролю лист за листом, дорожчі, ніж звичайні промислові пластини.
3. Послуги з подальшої обробки: базова ціна вказана за травлену поверхню №1. Вторинна обробка, така як вирівнювання з ЧПУ, різання, лазерне різання, піскоструминна обробка/волочіння дроту тощо, стягуватиме додаткові збори за обробку за процес, що зрештою збільшує кінцеву ціну покупки.
Пов'язана категорія
Надіслати запит
Контактна інформація
-
Адреса
Hanyu Jingu, зона високих технологій, місто Цзінань, провінція Шаньдун, Китай
-
Тел
-
Електронна пошта
Для запитів щодо вуглецевої сталі, нержавіючої сталі, оцинкованої сталі або прайс-листа залиште нам свою електронну адресу, і ми зв’яжемося протягом 24 годин.
Супутні товари


Новини Рекомендації


